

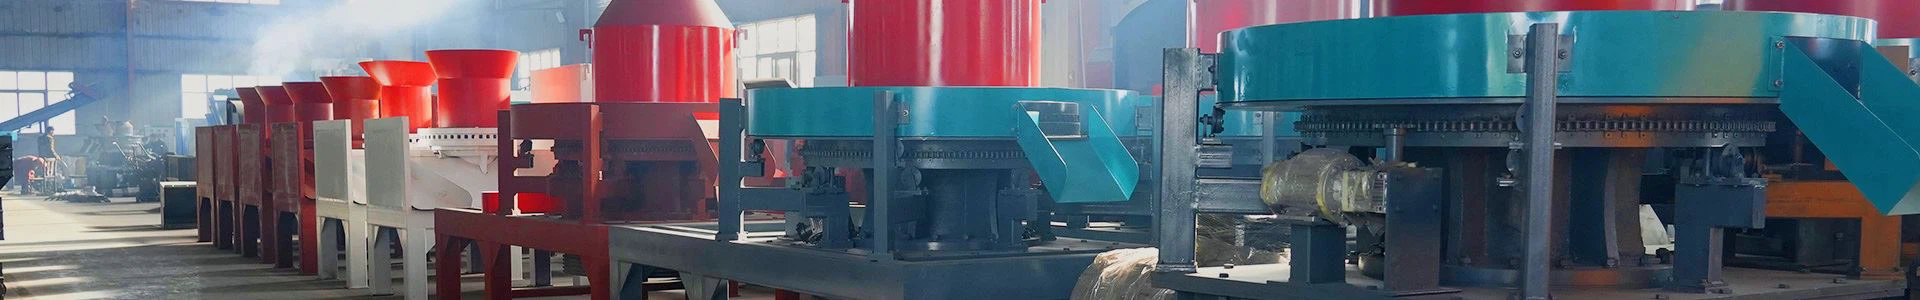
Cum funcționează o presă hidraulică de brichete pentru rumeguș?
Cele două tipuri principale de prese de brichete
Presele de brichete de cărbune sunt împărțite în general în două categorii în funcție de principiul lor de prelucrare: mașini de brichete cu extrudare cu șurub și mașini de brichete cu extrudare hidraulice. Mașinile de extrudare cu șurub sunt tipul principal datorită eficienței lor ridicate și compatibilității largi cu diferite materii prime, în timp ce mașinile hidraulice sunt preferate pentru materii prime specifice și producția de loturi mici-. Înțelegerea diferenței dintre cele două ajută un cumpărător să aleagă echipamentul potrivit pentru materialul disponibil la fața locului.
Pe baza compatibilității cu materiile prime, mașinile de brichete pot fi grupate și în mașini de brichete cu așchii de lemn, mașini de brichete cu paie și mașini de brichete multi-funcționale din biomasă. Modelele multi-funcționale acceptă mai multe materii prime, oferă o rentabilitate mai bună-și sunt cea mai comună alegere de pe piață.
Principiul de funcționare al presei hidraulice de brichete
O presă hidraulică de brichete de rumeguș folosește un principiu al presei hidraulice intermitente. Un sistem hidraulic generează presiune mare și forțează materia primă pregătită într-o matriță de turnare, unde este comprimată într-un bloc dens. Spre deosebire de mașinile de extrudare cu șurub, presa hidraulică nu necesită încălzire continuă și este potrivită pentru prelucrarea materiilor prime cu un conținut de umiditate puțin mai mare de 10 până la 14% sau cu un conținut scăzut de fibre, cum ar fi coji de arahide și coji de orez.
Principalele avantaje ale presei hidraulice sunt uzura redusă a echipamentului și o densitate uniformă a produsului finit, deoarece forța de compresie este aplicată uniform pe toată secțiunea transversală-a blocului. Principalul său dezavantaj este eficiența scăzută a producției: o singură mașină produce în mod obișnuit între 50 și 200 de kilograme pe oră, ceea ce o face potrivită pentru procesarea în loturi mici-mai degrabă decât pentru producția continuă de-volum mare.
Comparație cu mașinile de extrudare cu șurub
Într-o mașină de brichetă de extrudare cu șurub, principiul de lucru principal este împingerea șuruburilor, înmuierea prin încălzire și turnarea la presiune înaltă-. Materia primă pre-pretratată intră în orificiul de intrare și este împinsă într-o cavitate îngustă de turnare de către arborele șurubului rotativ. Un dispozitiv de încălzire extern controlează temperatura la 160 până la 200 de grade Celsius, înmoaie și topind lignina din material pentru a forma un liant natural. Arborele șurub aplică o presiune continuă, extrudând materialul într-o tijă densă, care este tăiată în produse finite cu o lungime stabilită. Întregul proces este continuu, iar o singură mașină poate produce între 50 și 500 de kilograme pe oră.
Alegerea dintre cele două tipuri depinde de materia primă și de volumul producției. Mașinile de șurub se potrivesc cu materiale uscate, fibroase din lemn și paie și funcționare continuă. Mașinile hidraulice se potrivesc cu materiale mai umede sau cu fibre reduse-, cum ar fi coji de arahide și coji de orez, și se potrivesc atelierelor mici unde cerințele de producție sunt modeste.
Cerințe de pregătire a materiei prime
Punctele de funcționare ale unui brichetar hidraulic sunt similare cu cele ale unei mașini de peleți din lemn, dar brichetatorul are un prag de funcționare mai mare, iar pregătirea materiei prime este primul pas critic. Dimensiunea particulelor trebuie să fie de 2 până la 5 milimetri, iar conținutul de umiditate de 8 până la 12 la sută. Această pregătire se face în mod normal cu o combinație de concasor, uscător și sită.
Dacă conținutul de umiditate este prea mare, materialul trebuie uscat; dacă este prea scăzută, trebuie pulverizată o cantitate mică de apă pe material pentru a-l regla. În caz contrar, operatorul se confruntă cu dificultăți de turnare sau crăpare a produsului finit. Verificarea regulată a umidității în timpul unui schimb este esențială, deoarece umiditatea materialului depozitat se modifică odată cu vremea și anotimpul.
Depanarea echipamentelor și controlul temperaturii
Înainte de a porni mașina, verificați spațiul dintre arborele melcului și manșonul de formare pentru a vă asigura că nu există blocare și preîncălziți dispozitivul de încălzire la temperatura setată de 160 până la 200 de grade Celsius înainte de alimentare. În timpul producției, monitorizați starea produsului finit în timp real. Dacă suprafața este aspră, reglați temperatura de încălzire sau conținutul de umiditate al materiei prime. Dacă apare blocarea, opriți imediat mașina și curățați-o pentru a preveni deteriorarea echipamentului.
În comparație cu morile de peleți, presele de brichete necesită un control mai strict al temperaturii. Temperatura excesivă de încălzire determină carbonizarea materiei prime, în timp ce încălzirea insuficientă înseamnă că lignina nu se înmoaie suficient și produsul finit se formează slab. Morile de peleți nu necesită încălzire forțată și se concentrează mai mult pe reglarea spațiului dintre rola de presiune și matriță, ceea ce le face mai ușor de operat în comparație.
Întrebări frecvente
Î1: Care este principiul de funcționare al unei prese hidraulice de brichete?
Utilizează un principiu al presei hidraulice intermitente: un sistem hidraulic generează o presiune mare care forțează materia primă într-o matriță de turnare, formând un bloc dens fără încălzire continuă.
Q2: Ce materii prime se potrivesc unei prese hidraulice de brichete?
Materialele cu un conținut de umiditate puțin mai mare de 10 până la 14% sau un conținut scăzut de fibre, cum ar fi cojile de arahide și cojile de orez, sunt potrivite pentru presarea hidraulică.
Î3: Care este rezultatul unei prese hidraulice tipice de brichete?
O singură mașină produce de obicei între 50 și 200 de kilograme pe oră, ceea ce o face potrivită pentru procesarea în loturi mici-.
Î4: Ce dimensiune a particulelor și conținutul de umiditate sunt necesare pentru materia primă?
Dimensiunea particulelor ar trebui să fie de 2 până la 5 milimetri și conținutul de umiditate de 8 până la 12 procente, ajustat cu un concasor, un uscător și o sită.
Î5: Ce temperatură este necesară pentru brichetarea prin extrudare cu șurub?
Dispozitivul de încălzire este de obicei setat la 160 până la 200 de grade Celsius pentru a înmuia lignina, care acționează ca liant natural al materialului.
Î6: Ce ar trebui să fac dacă brichetele finite au o suprafață aspră?
Reglați temperatura de încălzire sau conținutul de umiditate al materiei prime. Suprafețele aspre înseamnă de obicei că lignina nu se înmoaie uniform sau materialul este prea uscat.


